
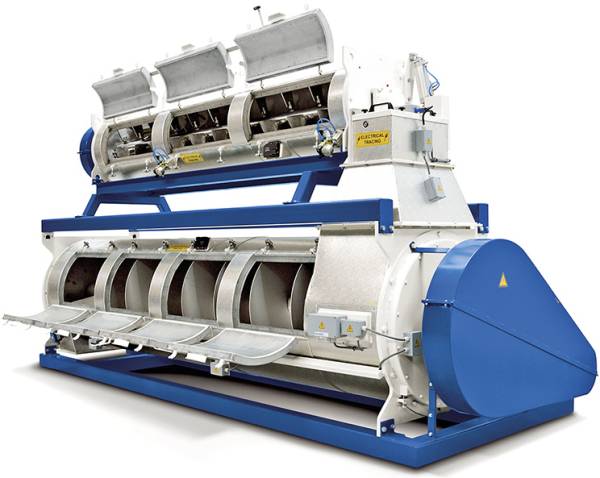
Ефективність кондиціонування визначає комбінація трьох параметрів: температури, вологи та часу.
У процесі гранулювання існує показник, якому часто надмірно довіряють — температура корму після кондиціонера. Якщо на вході вона становить 20–25 °С, то після подачі пари сягає 75–80 °С. Здавалося б, суміш готова до пресування. Однак, попри досягнення необхідної температури, продуктивність преса може знижуватися, енергоспоживання зростати, а якість гранул — коливатися. У таких ситуаціях проблему нерідко шукають у матриці, рецептурі чи налаштуваннях самого кондиціонера або гранулятора. Проте варто звернути увагу на те, що відбувається за кілька метрів до цього — з парою, адже температура є лише частиною загальної картини.
Ефективність кондиціонування залежить від поєднання трьох ключових параметрів: температури, вологи та часу. Якщо хоча б один із них не забезпечений належним чином, суміш може нагрітися, але не досягти оптимального стану для гранулювання.
Саме тому два підприємства з однаковою температурою корму перед пресом можуть демонструвати зовсім різну продуктивність, навантаження на двигун та якість гранул.
Температура — лише частина процесу
Завдання кондиціонування — не просто нагріти корм. Пара повинна передати суміші тепло й вологу, причому максимально рівномірно. Під впливом температури та вологи змінюються фізичні властивості сировини: вона стає більш пластичною, відбуваються процеси, що сприяють зв’язуванню частинок, зокрема часткова желатинізація крохмалю.
В результаті корм легше проходить крізь канали матриці, зменшується тертя та навантаження на прес, а гранула набуває кращих фізичних характеристик. Температурна обробка також може сприяти зниженню мікробіологічного навантаження — за умови, що необхідна температура досягається по всьому об’єму продукту та утримується достатній час.
Тут і криється головна проблема. Датчик може показувати необхідні 80 °С, але він не відображає, наскільки рівномірно тепло й волога розподілилися по всій масі корму.
Якщо частина продукту отримує надмірну кількість вологи, а інша залишається сухою, середня температура може бути цілком правильною. Отже, на дисплеї можуть відображатися «правильні цифри», тоді як у реальному процесі кондиціонування відбувається некоректно.
Біла хмара — не ознака хорошої пари
Коли йдеться про пару, більшість уявляє густу білу хмару. Для оператора це не зовсім коректне уявлення. Водяна пара у газовій фазі невидима. Те, що ми бачимо як білий шлейф, — це вже мікроскопічні краплини води, що утворилися під час конденсації.
У паровій системі кормового заводу принципово важливо, де саме відбувається ця конденсація. Якщо значна частина пари конденсується ще в трубопроводі, енергія витрачається не там, де це потрібно. До кондиціонера надходить суміш пари та крапель води, що ускладнює рівномірну передачу тепла та вологи продукту.
Наша мета інша: максимально зберегти якість пари до моменту її контакту з кормом і використати її енергію безпосередньо в процесі кондиціонування. Це може здатися дрібницею, однак саме тут часто ховаються втрати продуктивності.
Від котла до преса
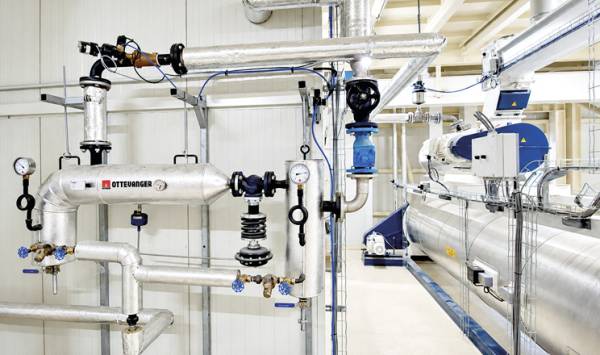
Якісна пара біля котла ще не гарантує якісну пару біля кондиціонера. На своєму шляху вона проходить десятки метрів трубопроводу, горизонтальні та вертикальні ділянки, повороти, клапани та редукційні вузли. Кожна така ділянка впливає на температуру, тиск і утворення конденсату.
Тому парову систему слід оцінювати як єдиний технологічний ланцюг — від котельні до точки введення пари в продукт.
Насамперед потрібно перевірити правильність діаметра трубопроводу та швидкість руху пари. Надмірно висока швидкість збільшує втрати тиску, ризик ерозії арматури та водяного удару. Надто низька швидкість у неправильно підібраному трубопроводі також не є перевагою: збільшуються тепловтрати та утворення конденсату.
Далі — теплоізоляція. Неізольована або пошкоджена ділянка паропроводу фактично працює як радіатор: тепло, яке мало б піти в корм, віддається у виробниче приміщення.
Окрема увага — відведенню конденсату. Точки дренажу необхідні на довгих горизонтальних ділянках, перед вертикальними підйомами, у кінцевих точках та інших місцях, де може накопичуватися вода.
Інакше з’являється ще одна небезпека — водяний удар, який уже стосується не лише ефективності, а й безпеки обладнання та персоналу. Тому, коли гранулятор працює нестабільно, аналіз варто починати не з останнього метра технологічної лінії. Іноді причина знаходиться за десятки метрів від преса.
Парою теж потрібно керувати
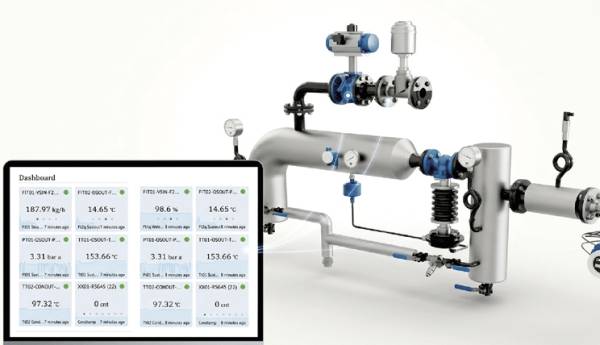
Наступний крок — перейти від простого подання пари до контрольованого процесу. Для цього Ottevanger застосовує Steam Dosing Unit та Smart Steam Dosing Unit для процесів гранулювання, експандування та екструзії.
Steam Dosing Unit готує суху перегріту пару перед її подачею до технологічного обладнання. Після редукування тиску та відведення вологи система створює умови для стабільнішої подачі пари до кондиціонера.
Smart Steam Dosing Unit додає до цього моніторинг процесу. Система збирає дані щодо ключових параметрів парової мережі, дозволяє бачити відхилення, порівнювати роботу ліній та швидше локалізувати причину нестабільності. І це важливо не тільки для сервісного інженера.
Для оператора такі дані дають можливість зрозуміти, чому одна й та сама рецептура сьогодні гранулюється легко, а завтра прес працює майже на межі потужності.
Адже потреба в кондиціонуванні не є однаковою для всіх рецептур. Вміст зернових, клітковини, жиру, початкова температура й вологість сировини змінюють поведінку продукту. Тому стабільна й контрольована подача пари набагато ефективніша за принцип «оператор трохи відкрив або прикрив клапан».
Найдорожча пара — та, яку не використали
Економіку парової системи часто оцінюють через вартість газу або тонни пари. Однак це лише одна частина витрат. Набагато дорожче обходиться пара, енергію якої завод уже оплатив, але не використав у продукті.
Коли кондиціонування працює правильно, суміш легше проходить через матрицю, зменшується навантаження на прес-гранулятор і стабілізується виробничий процес.
За даними Ottevanger, використання правильно підготовленої сухої пари, залежно від умов роботи, може сприяти зниженню енергоспоживання пресової лінії приблизно на 5–10%, а приріст продуктивності преса в окремих випадках може сягати близько 20%.
Однак економічний ефект не закінчується кіловат-годинами. До нього слід додати меншу кількість блокувань преса, стабільнішу якість гранули, потенційне зменшення зносу робочих органів, менше незапланованих зупинок і більше тонн готового корму за той самий виробничий час.
Тому на комбікормовому заводі варто ставити не питання: «Скільки ми витрачаємо на пару?». Набагато корисніше запитати: «Скільки нам коштує пара, яка не виконує своєї функції?»
Інформація підготовлена на основі матеріалів: agrotimes.ua